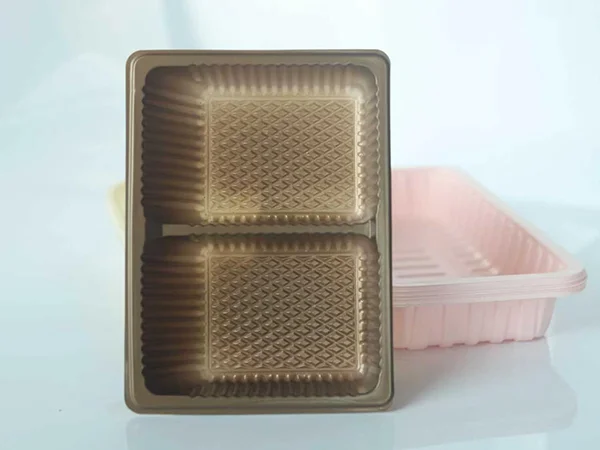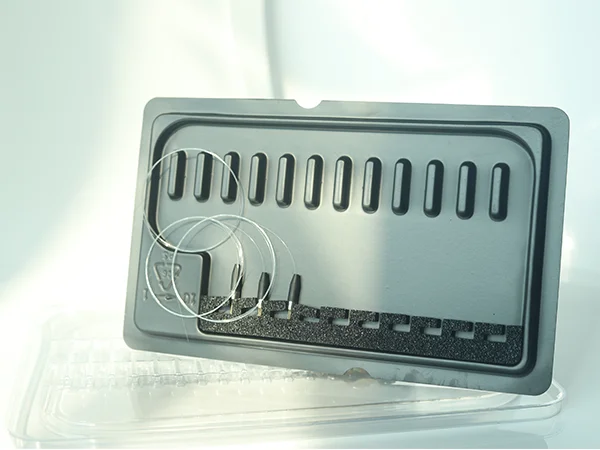
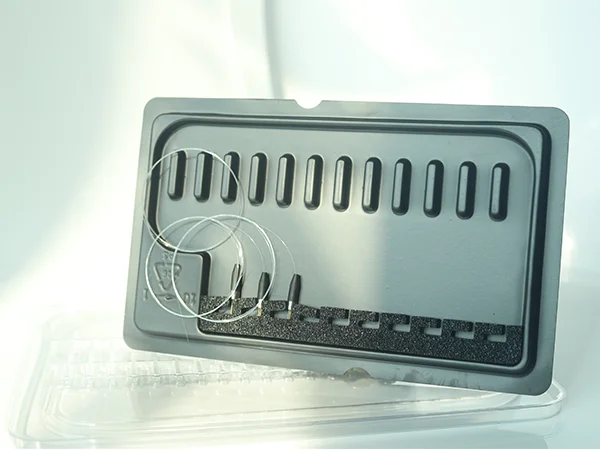
Statisk elektricitet är ett praktiskt problem vid elektroniktillverkning eftersom känsliga komponenter kan utsättas för elektrostatisk laddning under lagring, hantering, montering, inspektion och transport. Förpackningar behöver därför göra mer än att separera produkter fysiskt. Det bör också ge kontrollerat elektrostatiskt beteende samtidigt som de dimensionella, mekaniska och renhetsegenskaper som krävs av applikationen bibehålls. Termoformade brickor tillverkade av PP, PET, PS och andra lämpliga plaster kan konfigureras runt enskilda komponenter, kretskort, kontakter, sensorer, optoelektroniska delar och industriella elektroniska enheter. Materialet, ytmotståndsområdet, kavitetsgeometri, väggtjocklek, färg, ytbehandling och staplingsstruktur kan alla påverka hur den färdiga förpackningen presterar. En väldesignadAntistatisk termoplastförpackningbörjar med komponent- och hanteringsmiljön och kopplar sedan samman materialval med hålrumslayout och produktionskontroller. Storformatsvärmeformning gör det också möjligt att utveckla förpackningar för överdimensionerade komponenter eller flerdelade system snarare än att begränsa lösningen till små standardtråg.
Innehållsförteckning
Klicka på valfritt avsnitt nedan för att hoppa direkt till ämnet du vill utforska.
- 01. Vad behöver ESD-förpackningar kontrollera?
- 02. Vilka termoplaster passar till olika ESD-applikationer?
- 03. Hur ska ytmotstånd specificeras?
- 04. Hur ska en ESD-bricka utformas?
- 05. Varför är termoformning användbart för elektroniska brickor?
- 06. Var används ESD-brickor vanligtvis?
- 07. Hur fungerar renlighet och produktskydd tillsammans?
- 08. Vilken information behövs för anpassad utveckling?
- 09. Vad bör kontrolleras före leverans?
- 10. Vanliga frågor
Vad behöver ESD-förpackningar kontrollera?
Elektronikförpackningar fungerar som en del av hanteringssystemet kring en komponent. When that component is sensitive to electrostatic events, the tray must provide predictable electrical behavior in addition to physical organization. Detta är anledningen till att ESD-förpackningar bör specificeras genom mätbara material- och ytegenskaper snarare än genom enbart utseende.
Statisk laddning kan utvecklas genom kontakt och separation mellan olika material, rörelse under hantering, friktion och andra vanliga tillverkningsaktiviteter. En känslig komponent kan passera många steg innan den slutliga monteringen, så förpackningen kan öppnas, överföras, staplas och återanvändas flera gånger. Varje steg skapar möjligheter till okontrollerade elektrostatiska förhållanden om förpackningen inte har utformats på lämpligt sätt.
Förpackningsstrukturen påverkar också produktens rörelse. En bricka med dedikerade hålrum kan hålla enskilda komponenter åtskilda och minska onödig kontakt mellan intilliggande delar. För kontakter, sensorer, PCB-relaterade komponenter och andra precisionsprodukter kan kontrollerad positionering göra manuell och produktionslinjehantering mer ordnad.
Elektrostatiskt beteende
Materialet bör ge en definierad ytresistansegenskaper som är lämplig för den avsedda ESD-skyddsstrategin. Olika produkter och hanteringsmiljöer kan kräva olika elektriska egenskaper.
Mekaniskt skydd
Brickan ska fysiskt stödja delen och minska oönskad rörelse, kontakt och stötar under normal lagring, överföring och transport.
Dimensionell organisation
Produktspecifika kaviteter håller komponenter på kontrollerade platser och kan göra lastning, lossning, inspektion och produktionslinjeöverföring mer förutsägbar.
Handling Compatibility
Brickan bör utformas kring den faktiska processen, inklusive manuell hantering, automatiserad förflyttning, stapling, kapsling, tillfällig lagring och linjeomsättning.
Effektiv elektronisk förpackning kombinerar elektrostatisk kontroll med fysisk organisation. Ingen av funktionerna ska behandlas som en isolerad funktion.
Det är också viktigt att förstå att inte alla elektroniska komponenter har samma känslighet eller hanteringskrav. Halvledarpaket, kontakter, sensorer, optiska moduler och sammansatta kretskort kan skilja sig åt i vikt, form, exponerade ytor och processmiljö. Förpackningar bör därför utvecklas kring den faktiska produkten snarare än att förlita sig på en universell brickstruktur.
- Definierat ESD-beteende:de elektriska egenskaperna bör specificeras enligt komponent- och processkraven.
- Stabil positionering:enskilda hålrum kan begränsa oönskade rörelser under hanteringen.
- Lämplig struktur:väggtjocklek, djup och geometri ska matcha den fysiska produkten.
- Processkompatibilitet:stapling, häckning, inspektion och hantering på linjesidan bör övervägas från början.
Vilka termoplaster passar till olika ESD-applikationer?
Termoplastiskt val påverkar mer än elektriskt beteende. Den bestämmer också styvhet, slaghållfasthet, flexibilitet, transparens, temperaturbeteende, utseende och formegenskaper. För elektroniska brickor måste dessa egenskaper beaktas tillsammans eftersom ett material som tillhandahåller en önskvärd egenskap kan införa begränsningar i ett annat område.
PP för upprepad hantering
PP är användbart när en bricka behöver en kombination av böjutmattningsmotstånd, fallmotstånd och temperaturmotstånd. Dessa egenskaper är relevanta i applikationer där brickan upprepade gånger kan laddas, överföras, staplas eller returneras till ett produktionsområde.
SMT-miljöer kan innebära frekvent hantering och organiserad förflyttning mellan processsteg. En PP-baserad struktur kan övervägas där förpackningen måste tåla upprepad användning samtidigt som dess definierade elektrostatiska egenskaper bibehålls.
SÄLLSKAPSDJUR för transparens och stelhet
SÄLLSKAPSDJUR ger hög transparens och god hårdhet, vilket gör det användbart där komponentinspektion och produktsynlighet är viktig. En genomskinlig bricka kan göra det lättare för operatörer att identifiera komponentarrangemanget utan att ta bort varje föremål från dess position.
Synlighet kan också stödja inspektionsorienterade arbetsflöden. När förpackningskonceptet tillåter operatörer att se produkten direkt, kan brickan ge organisation samtidigt som den bevarar en tydlig sikt av komponenten.
PS för allmänna brickstrukturer
PS är relativt spröd och har något lägre transparens än PET. Det kan ändå övervägas för allmänna omsättningsbrickor för elektroniska komponenter där den övergripande strukturen och hanteringsmiljön är förenliga med dess egenskaper.
Det korrekta valet bör inte baseras enbart på ett materialnamn. Den faktiska komponentens vikt, kavitetsdimensioner, förväntad påverkan, temperaturförhållanden, krav på transparens och avsedd hanteringsfrekvens påverkar alla valet.
| Material | Huvudegenskaper | Typiska applikationer | Viktiga val överväganden |
|---|---|---|---|
| PP | Bra motstånd mot böj utmattning, fallmotstånd och temperaturbeständighet. | SMT-hanteringsbrickor, omsättningsbrickor och återanvändbara elektroniska förpackningar. | Upprepad hantering, stötexponering, temperaturförhållanden och strukturell flexibilitet. |
| SÄLLSKAPSDJUR | Hög transparens och bra hårdhet. | Inspektionsbrickor och förpackningar där komponentens synlighet är viktig. | Transparens, styvhet, utseende och erforderlig kavitetsstruktur. |
| PS | Relativt spröd med något lägre transparens. | Allmän elektronisk komponenthantering och omsättningsbrickor. | Allmänna konstruktionskrav och hanteringsförhållanden. |
| Andra lämpliga termoplaster | Vald enligt specifika produkt- och processkrav. | Specialiserad kundanpassad elektronisk förpackning. | Erforderliga elektriska, mekaniska, miljö- och utseendeegenskaper. |
I praktiken bör elektrisk prestanda förbli kopplad till mekanisk prestanda. En bricka kan ha önskat motståndsintervall men ändå vara dåligt anpassat till produkten om dess form, flexibilitet eller temperaturbeteende inte stämmer överens med hanteringsmiljön.
Hur ska ytmotstånd specificeras?
Ytmotstånd är en av de centrala tekniska parametrarna i ESD-förpackningar eftersom det ger ett mätbart sätt att beskriva förpackningsmaterialets elektriska beteende. Målområdet bör väljas enligt komponentens ESD-krav och den omgivande hanteringsmiljön.
Ett anpassat förpackningsprogram kan specificera ytresistans från 1,0×10⁴Ω till 1,0×10¹¹Ω. Det intervallet täcker flera krav på elektrostatisk kontroll, men förekomsten av ett brett intervall betyder inte att ett värde automatiskt är lämpligt för varje applikation.
Olika elektroniska tillverkningsmiljöer kan ha olika krav på laddningskontroll, materialhantering och processintegration. En bricka som används för allmän komponentomsättning kan ha en annan specifikation än en bricka som används för känslig inspektion, automatiserad hantering eller förpackning av komponenter med exponerade ledande strukturer.
Börja med komponentkravet
Den första frågan bör vara vilken nivå av ESD-kontroll som krävs av komponent- och hanteringsprocessen. Förpackningsspecifikationen bör då utvecklas kring det kravet snarare än att välja ett elektriskt värde bara för att det är vanligt förekommande.
Tänk på det kompletta förpackningssystemet
Brickan är bara en del av förpackningsmiljön. Ytterkartonger, dämpningsmaterial, separatorer, arbetsytor, hanteringsutrustning och andra förpackningskomponenter kan också påverka de elektrostatiska förhållandena runt produkten.
Detta gör tänkande på systemnivå viktigt. En bricka med en kontrollerad resistans ska fortfarande integreras i en hanteringsprocess som känner igen det elektriska beteendet hos omgivande material och utrustning.
Anslut motstånd med geometri
Elektriska specifikationer bör inte få ingenjörer att förbise fysiskt skydd. Kavitetsdjupet, väggavståndet och positioneringsstrukturen måste skydda komponenten samtidigt som den nödvändiga elektrostatiska funktionen bevaras.
- Definiera det nödvändiga motståndsområdet:koppla målvärdet till det faktiska ESD-skyddskravet.
- Håll komponenten i en kontrollerad position:använd hålrum och lokaliseringsfunktioner där det behövs.
- Granska hela hanteringsmiljön:beakta andra material och utrustning som samverkar med brickan.
- Verifiera den färdiga produkten:använd lämplig resistanstestutrustning för att kontrollera att de specificerade elektriska egenskaperna uppnås.
En mätbar specifikation gör också kommunikationen lättare mellan förpackningsdesigners, komponenttillverkare och produktionsteam. Istället för att beskriva en bricka endast som "antistatisk" kan projektet identifiera det avsedda motståndsintervallet och den materialkonstruktion som krävs för att uppnå det.
Hur ska en ESD-bricka utformas?
Elstyrning är bara en del av designproblemet. En elektronisk bricka måste också hålla komponenten säkert, möjliggöra praktisk lastning och lossning, passa hanteringsutrustningen och förbli kompatibel med krav på stapling eller kapsling.
1. Definiera produktkuvertet
Börja med de exakta måtten på komponenten. Anteckna längd, bredd, höjd, diameter, utsprång, kopplingsplatser, känsliga ytor och alla områden som inte bör komma i kontakt med brickan.
För oregelbundna elektroniska sammansättningar kan den användbara designinformationen inkludera flera tvärsnittsdimensioner snarare än en övergripande storlek. Detta kan vara särskilt viktigt för kontakter, sensorer och PCB-enheter med utskjutande komponenter.
2. Bygg hålrummet runt produkten
En dedikerad kavitet kan styra positionen för varje del samtidigt som det skapar separation mellan angränsande komponenter. Kavitetsgeometri bör balansera retention och tillgänglighet. Alltför lös positionering kan tillåta rörelse, medan alltför restriktiv geometri kan göra lastning och lossning svår.
3. Tänk på väggtjocklek
Väggtjockleken påverkar brickans styvhet, vikt och formningsbeteende. Stora håligheter och djupa strukturer kan kräva noggrant övervägande av materialfördelningen under varmformning. Tjockleken bör därför utvärderas tillsammans med formningsriktningen och den slutliga brickans geometri.
4. Lägg till staplings- eller kapslingsfunktioner
Återanvändbara elektroniska brickor måste ofta staplas när de laddas och kapslas när de är tomma. Dessa funktioner kan minska lagringskomplexiteten och förbättra hanteringseffektiviteten, men geometrin måste utformas så att staplade brickor förblir stabila och hålrummen inte stör varandra.
5. Skydda känsliga ytor
Komponenter kan ha exponerade höljen, kontakter, linser, stift eller färdiga ytor som kräver kontrollerad kontakt. Vid behov kan brickan konfigureras med skyddsinsatser eller utvalda dämpningsfunktioner så att produkten stöds utan onödig ytkontakt.
6. Planera för automatiserad hantering
Elektronikfabriker kan flytta brickor manuellt, med vagnar, transportörer eller automatiserad hanteringsutrustning. Brickstrukturen bör vara kompatibel med den avsedda processen, inklusive åtkomstpunkter, staplingshöjd, orientering och lastriktning.
Geometri
Mått, hålrum, djup, avstånd, öppningar och brickomkrets bör överensstämma med komponenten och förpackningens miljö.
Elektrisk specifikation
Det erforderliga ytresistansområdet bör definieras i enlighet med de ESD-egenskaper som krävs för den specifika applikationen.
Hantering
Lastning, lossning, stapling, kapsling, inspektion och förflyttning av linans sida bör alla beaktas vid design.
Skydd
Kontaktytor, dämpningsegenskaper och hålighetsform kan anpassas för att minska oönskad rörelse och fysisk kontakt.
De mest pålitliga brickdesignerna är därför applikationsspecifika. De förlitar sig inte på ett fast hålmönster när själva produkten har en unik form eller ett speciellt hanteringskrav.
Varför är termoformning användbart för elektroniska brickor?
Termoformning är särskilt användbar när elektronisk förpackning kräver anpassade hålrum, stora ytor, böjda konturer eller breda brickdimensioner. En uppvärmd termoplastskiva kan formas över verktyg för att skapa en produktspecifik struktur utan att tvinga varje applikation till ett litet standardformat.
Detta är viktigt för elektronik eftersom komponentförpackningar kan variera från små enskilda delar till större sammansättningar och flerdelade system. En bricka kan behöva ett rutnät med små hålrum, medan en annan kan kräva djupa fickor för större sammansättningar.
Storformatskapacitet
Termoformade förpackningar kan tillverkas i dimensioner upp till cirka 1300 × 750 × 740 mm, beroende på den faktiska brickstrukturen och produktionskraven. Denna breda formningsförmåga är användbar när ett förpackningssystem täcker en stor sammansättning eller flera produktzoner.
Anpassade hålrumslayouter
Termoformning gör att kavitetsmönstret kan utvecklas runt produktarrangemanget. Enskilda hålrum kan fördelas efter komponentdimensioner, och det övergripande brickfotavtrycket kan anpassas till befintliga transport- eller lagringsstrukturer.
Utvecklingsflexibilitet
Elektroniska produkter kan förändras under utvecklingen. Kontaktdonspositioner, husdimensioner, PCB-konfigurationer och tillbehörsarrangemang kan alla revideras. En flexibel termoformningsmetod kan stödja utvalda utvecklingsprojekt där kundanpassade verktyg och bredformatsstrukturer krävs.
Material variation
PP, PET, PS och andra lämpliga termoplaster kan övervägas inom termoformningsprocessen. Detta gör att de elektriska, mekaniska och visuella kraven på brickan kan utvärderas tillsammans.
Integration med förpackningsfunktioner
Formningskonceptet kan innefatta positioneringsytor, staplingsstrukturer, öppningar och andra funktionella detaljer. Där ytterligare ytskydd krävs kan även utvalda dämpningsmaterial integreras i förpackningsdesignen.
Termoformning är mest användbar när förpackningsgeometrin behöver följa produkten noggrant snarare än att tvinga in en komplex komponent i ett generiskt brickformat.
Tillverkningsprocessen bör fortfarande väljas i enlighet med produktens geometri, erforderligt elektriskt beteende, produktionskvantitet och övergripande förpackningsstrategi. Termoformning är ett processalternativ snarare än ett universellt svar för varje elektronisk förpackningsapplikation.
Var används ESD-brickor vanligtvis?
ESD-kontrollerade termoformade brickor kan stödja många stadier av elektronikproduktion och logistik. Den exakta strukturen beror på om förpackningen är avsedd för lagring, inspektion, produktionslinjeförflyttning, omsättning eller transport.
- Elektroniska komponenter:kontakter, sensorer, PCB-relaterade delar, halvledarkomponenter och andra statiska känsliga produkter kan placeras i särskilda hålrum.
- PCB-hantering:kretskort och elektroniska enheter kan stödjas under tillfällig lagring, överföring och förflyttning av produktionslinjen.
- Precision elektroniska delar:individuella kaviteter kan hjälpa till att upprätthålla en organiserad positionering för komponenter med definierade hanteringskrav.
- SMT-tillverkning:återanvändbara omsättningsbrickor kan stödja upprepade rörelser mellan tillverkningsstadier där kontrollerat elektrostatiskt beteende krävs.
- Optoelektroniska komponenter:förpackningar kan konfigureras för optisk kommunikation och optoelektroniska sammansättningar med specificerade ESD-villkor.
- Industriell elektronisk utrustning: large components and assemblies can be organized for storage, internal transport and controlled handling.
Komponentinspektion
Inspektionsorienterade förpackningar gynnas av organiserad positionering och tydlig åtkomst till komponenten. När transparens är viktigt kan PET övervägas för strukturer som gör att operatören kan se produkten medan den ligger kvar i facket.
SMT och produktionslinjeomsättning
Produktionsmiljöer kan innebära upprepade brickrörelser mellan processstegen. PP kan övervägas där utmattningsmotstånd, slagtålighet och temperaturbeteende överensstämmer med kraven på upprepad hantering.
PCB och monteringshantering
Kretskort och enheter kan ha större dimensioner och ömtåliga monterade funktioner. Brickhåligheter bör därför stödja skivan utan att komma i kontakt med komponenter som inte är konstruerade för att bära belastning.
Optoelektronisk förpackning
Optiska kommunikationskomponenter kan ha känsliga ytor och exakta dimensioner. Deras förpackningsstruktur bör ta hänsyn till komponentorientering, kontaktzoner, separation och de erforderliga elektrostatiska egenskaperna.
Hur fungerar renlighet och produktskydd tillsammans?
Elektronikförpackningar är inte bara en ESD-kontrollanordning. Renlighet kan också vara viktigt, särskilt när komponenter utsätts för damm, partiklar eller ytföroreningar under tillverkningen. Förpackningsdesign bör därför ta hänsyn till både elektrostatiskt beteende och den fysiska renheten hos brickan.
En ren produktionsmiljö kan hjälpa till att kontrollera dammvidhäftning under tillverkning av brickor. Materialhantering, formning, trimning och lagring bör hanteras konsekvent så att den färdiga brickan är lämplig för den avsedda elektronikapplikationen.
Kontrollera kontaktytor
Inte varje komponentyta ska vidröra förpackningen lika. Vissa produkter har färdiga kosmetiska ytor, exponerade kontakter, optiska ytor eller känsliga utsprång. Kavitetsdesign kan begränsa onödig kontakt och hålla känsliga områden borta från strukturella kanter.
Använd skyddsinsatser när det är lämpligt
Utvalda förpackningsdesigner kan innehålla dämpande material som svamp där ett extra mjukt kontaktlager behövs. Detta tillvägagångssätt kan hjälpa till att minska ytkontakt och hanteringsmärken för produkter med högre utseende eller kontaktkänslighet.
Upprätthåll rena hanteringsmetoder
Förpackningens prestanda påverkas av vad som händer efter produktionen såväl som under produktionen. Ren förvaring, kontrollerade laddningsmetoder och lämpliga hanteringsprocedurer kan hjälpa till att bevara det avsedda tillståndet för brickan innan den når komponenten.
Överväg återanvändning
Återanvändbara brickor kan genomgå många hanteringscykler. När återanvändning är en del av förpackningssystemet bör designen beakta trötthet, upprepad rengöring, stapling och upprepad lastning. PP kan vara användbart i applikationer där dessa egenskaper överensstämmer med den erforderliga elektriska och mekaniska prestandan.
ISO-baserad kvalitetsledning kan ge ett strukturerat ramverk för processkontroll, medan tillämplig tredjepartstestning kan användas för att bedöma relevanta material- eller produktegenskaper enligt kundens krav.
Vilken information behövs för anpassad utveckling?
Skräddarsydda brickor fungerar bäst när förpackningsdesignen börjar med tydlig information om produkten och hanteringsprocessen. Ju mer komplett inmatningen är, desto lättare är det att bestämma kavitetsgeometri, materialriktning, motståndsområde och övergripande brickstruktur.
- Definiera produkten.Ange produktmått, övergripande form, kritiska utsprång och alla områden som ska förbli fria från kontakt.
- Definiera hanteringsmiljön.Förklara om brickan används för lagring, manuell överföring, produktionslinjeomsättning, inspektion, stapling eller transport.
- Definiera ESD-kravet.Ange det erforderliga ytresistansintervallet eller tillämpliga förpackningskrav för komponenten.
- Definiera fackets mått.Ange önskad total längd, bredd, höjd och eventuella restriktioner från transportbehållare eller produktionsutrustning.
- Definiera kavitetsstruktur.Bestäm antalet kaviteter, kavitetsdjup, avstånd, orientering och produktlastningsriktning.
- Definiera ytterligare funktioner.Identifiera stapling, kapsling, dämpning, positioneringsfunktioner, öppningar, etiketter eller logotyper där så är tillämpligt.
- Se över materialriktningen.Jämför PP, PET och PS med applikationens elektriska, mekaniska, temperatur- och utseendekrav.
Ritningar och dimensionsdata
Tekniska ritningar kan ge exakt information om kritiska dimensioner, toleranser och komponentgränssnitt. Dimensionsspecifikationer är också användbara när produkten har en relativt enkel geometri.
Fysisk produktinformation
En fysisk produkt kan hjälpa till att tydliggöra oregelbundna former, faktiska kontaktytor, höjdövergångar och utskjutande komponenter som kan vara svåra att beskriva genom enbart grundmått. Målet är att förstå det verkliga paketet innan kavitetsdesignen slutförs.
Förpackningsutrustning och logistik
Brickan bör också utformas runt hur den kommer att röra sig genom fabriken. Behållardimensioner, staplingshöjd, kapsdjup, transportbandsavstånd och operatörsåtkomst kan alla påverka den slutliga formen.
En projektspecifikation bör därför beskriva trågets hela resa, från lastning via lagring och produktionslinjeöverföring till dess slutliga förpackning eller transport. Denna bredare vy hjälper till att förhindra att kavitetsdesignen bara löser ett steg i processen.
Vad bör kontrolleras före leverans?
Färdiga elektroniska brickor bör kontrolleras ur både elektriskt och fysiskt perspektiv. En bricka kan uppfylla de avsedda dimensionerna samtidigt som den inte upprätthåller den erforderliga motståndsegenskapen, precis som den kan möta motståndsområdet samtidigt som den har problem med kavitet eller stapling.
| Kvalitetsområde | Vad du ska kontrollera | Varför det spelar roll |
|---|---|---|
| Ytmotstånd | Kontrollera det specificerade elektriska motståndet med lämplig testutrustning. | Bekräftar att den färdiga förpackningen följer den erforderliga ESD-specifikationen. |
| Mått | Verifiera brickans längd, bredd, höjd, hålrumsdimensioner och kritiskt avstånd. | Stöder korrekt komponentpositionering och kompatibilitet med förpackningssystemet. |
| Formnoggrannhet | Inspektera hålrumsform, hörn, väggar, öppningar och formade profiler. | Hjälper till att säkerställa konsekvent fysiskt skydd och lastprestanda. |
| Ytans skick | Kontrollera synliga defekter, kontaminering och övergripande renlighet i brickan. | Stöder kraven på precisionselektronikhantering. |
| Stapling eller häckning | Bekräfta att magasinen är rätt inriktade när de staplas eller kapslas. | Förbättrar hanteringsstabilitet och lagringskompatibilitet. |
| Skyddsfunktioner | Verifiera dämpningsområden, positioneringsstrukturer och produktkontaktzoner. | Hjälper till att minska oönskade rörelser och kontakt med känsliga komponenter. |
Elektrisk verifiering
Det specificerade ytresistansområdet kan kontrolleras med lämplig resistanstestutrustning. Verifiering bör utföras enligt tillämplig testmetod och förpackningskrav.
Dimensionell verifiering
Kritiska dimensioner bör mätas mot de överenskomna designkraven. Särskild uppmärksamhet bör ägnas åt hålrumsdjup, hålrumsposition, brickomkrets och alla funktioner som har direkt kontakt med komponenten eller extern hanteringsutrustning.
Renlighetsinspektion
Färdiga brickor bör inspekteras för synlig förorening och materialskräp. Detta är särskilt relevant för elektronikförpackningar där renlighet kan påverka hanteringsmiljön.
Produktionskonsistens
Kvalitetsstyrningen bör omfatta materialinsats, formningsförhållanden, trimning, inspektion och hantering av färdiga produkter. En repeterbar process är viktig eftersom brickans elektriska och fysiska egenskaper båda måste förbli konsekventa under hela produktionen.
Vid behov kan råvaror och färdiga produkter även genomgå tillämplig tredjepartstestning. Den exakta testomfattningen bör fastställas i enlighet med kundens tekniska krav och den avsedda elektronikapplikationen.
För en bredare bild av anpassade termoformade förpackningsmöjligheter, besökAntistatisk termoplastförpackningoch jämför det erforderliga materialet, motståndsområdet, brickstrukturen och applikationsförhållandena innan du slutför förpackningsspecifikationen.
Vanliga frågor
Q1. Vilket ytmotståndsområde kan specificeras?
Q2. Vilket material är lämpligt för en ESD-bricka?
Q3. Kan brickan designas för SMT-hantering?
Q4. Vad är den maximala termoformade förpackningsstorleken?
F5. Kan kavitetslayouten anpassas för olika komponenter?
F6. Kan olika brickfärger produceras?
F7. Kan logotyper eller identifieringsmärken läggas till?
F8. Kan staplings- och häckningsstrukturer integreras?
F9. Kan dämpningsmaterial läggas till?
Q10. Vilken information ska lämnas för en skräddarsydd bricka?
Bygg en ESD-bricka runt den faktiska elektronikapplikationen
Elektronisk förpackning blir mer tillförlitlig när elbehovet och den fysiska strukturen utvecklas tillsammans. Ytbeständighet, materialval, kavitetsgeometri, väggtjocklek, produktpositionering, renlighet och hanteringsförhållanden bidrar alla till den slutliga förpackningsspecifikationen.
En tydlig projektmanual kan inkludera komponentdimensioner, ritningar, erforderligt motståndsområde, brickfotavtryck, kavitetslayout, staplingskrav och produktionsförhållanden. Dessa detaljer gör det lättare att utveckla en förpackningsstruktur som passar den faktiska elektronikprocessen istället för att förlita sig på ett generiskt brickformat.
För anpassade ESD termoformade förpackningskrav,lär dig mer om Shunxinochkontakta oss för att diskutera dina krav på elektronikförpackningar.
Slutligt material, motstånd, geometri och produktionsspecifikationer bör bekräftas enligt komponenten, hanteringsprocessen och tillämpliga kvalitetskrav.